
3D-Skrivare

3D-Skrivare – Framtiden för prototyper och design
3D-skrivare har revolutionerat industrins möjligheter att skapa komplexa och specialanpassade komponenter med hög precision. Tekniken gör det möjligt att tillverka elektriska kretsar, sensorer och kapslingar direkt från digitala modeller utan behov av traditionella verktyg. Detta ger företag flexibilitet och snabbare utveckling av prototyper och funktionella delar.
3D-Skrivare (3D printer) ger möjlighet att skriva ut prototyper och designförslag i äkta 3D. 3D-skrivare ger därmed professionella produktutvecklare möjlighet att bättre presentera sitt arbete för sina kunder, som i sin tur har en bättre känsla än på ett papper.
Produktionen av 3-D-skrivare är i snabb utveckling och tekniken blir bättre och bättre, vilket också leder till rimliga priser där fler kan delta. En kort förklaring till vad 3D-utskrift i princip är; det kallas en additiv produktionsmetod, där en modell är inbyggd i att skrivaren ”bygger modellen från grunden” genom att ständigt applicera ett ”nytt lager” tills modellen är klar.


Leverantörer av 3D-Skrivare (3D printer):
PROTECH NORDIC AB

Girovägen 13
175 62 Järfälla
E-post: info@protech.se
Tel: +46 08 - 594 708 00
Kompetenser: 3D-skrivare
Mer kunskap om en 3D-skrivar:
De olika 3D-skrivarna på marknaden kan skriva ut med allt från cement, gips, plast och metall. Detta innebär att 3D-skrivare faktiskt kan bygga de mest fantastiska modellerna, och samtidigt göra det i praktiskt taget alla material.
Förutom prototyptillverkning har tekniken potential att användas i serieproduktion av specialiserad elektronik, särskilt inom områden som medicinteknik och rymdteknologi. Här krävs ofta unika lösningar som 3-D-skrivare kan producera på ett kostnadseffektivt och anpassningsbart sätt.
Vid användning av en 3 D skrivar är materialval och skikttjocklek avgörande för komponentens elektriska och mekaniska egenskaper. För att säkerställa kvalitet och funktion krävs noggrann kalibrering och optimering av processparametrarna. Underhåll av utrustningen är också viktigt för att bibehålla hög precision och driftsäkerhet.
Skapa komponenter med komplex geometri
En viktig fördel med skrivare är förmågan att skapa komponenter med komplex geometri. Detta är särskilt användbart vid utveckling av anpassade kapslingar för elektronik där exakt passform och optimerad funktion krävs. Företag kan snabbt testa och modifiera designen innan serietillverkning startas, vilket minskar utvecklingskostnader och ledtider.
Sammanfattningsvis erbjuder 3-D-skrivare för elektronik industrin nya möjligheter att utveckla och tillverka innovativa produkter med integrerade funktioner. Tekniken bidrar till ökad produktionsflexibilitet, minskade kostnader och snabbare tid till marknad för elektroniklösningar anpassade för framtidens behov.
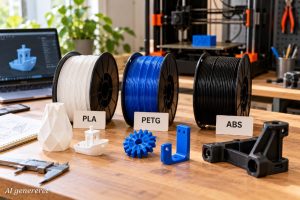
Så väljer du rätt filament till din 3D-skrivare, PLA, PETG eller ABS?

ANNONS
De flesta som börjar med 3D-skrivare laddar hem en modell, lägger i det filament som följer med skrivaren, och skriver ut utan att fundera på om materialet faktiskt passar användningen. Det funkar ofta bra, tills utskriften hamnar i solen, utsätts för lite mer kraft än förväntat, eller behöver sitta i ett rörligt mekaniskt sammanhang. Vilket 3D-filament du väljer avgör om det färdiga föremålet håller, eller spricker.
Tre material dominerar filamentmarknaden
Filament är den tråd som 3D-skrivaren smälter och lägger lager på lager tills föremålet står färdigt. Materialet påverkar nästan allt: styrka, värmetålighet, ytfinish och hur lätt utskriften går.
För de flesta kokar valet ner till tre material: PLA, PETG och ABS. De täcker ett brett spann av behov, från enkla dekorationer till tekniska delar, och är startpunkten innan man ger sig in på mer specialiserade material som ASA, TPU/FLEX, Nylon, PC och Carbon Fiber. Vill du jämföra typer finns ett brett urval 3D-skrivarfilament att utgå ifrån.
PLA passar för de flesta hemmabruk
PLA är det material nästan alla börjar med, och det finns en bra anledning till det. Det kräver ingen uppvärmd kammare, klibbar sällan fast fel, och luktar knappt något under utskriften. För nybörjaren betyder det färre misslyckade utskrifter.
I praktiken funkar PLA utmärkt till dekorationer, figuriner, prototyper och enklare husgeråd som hållare och krokar. Materialet ger fin yta och skarpa detaljer.
Begränsningen är värme. PLA börjar mjukna redan runt 60 grader, det räcker med en bil i solen för att en del ska deformeras. Så fort delen ska tåla hetta eller väder får du titta åt andra håll.
PETG när delen behöver hålla mer
PETG ligger mittemellan. Det är starkare och mer värmestabilt än PLA, men betydligt enklare att hantera än ABS.
Materialet tål mekanisk påfrestning och fukt bättre än PLA. Det gör det lämpligt för förvaringslådor, fästen, clips och delar som utsätts för kraft. PETG spricker inte lika lätt och tappar inte formen vid vanlig rumsvärme eller i en varm bil. Erfaringen hos 3D Experten är att PETG är det material de flesta mellansteg-användare landar på, det ger ett märkbart kliv upp i hållbarhet utan att kräva mer avancerad utrustning. 3DE MAX PETG är ett exempel ur sortimentet på den här materialtypen. Skriv ut PETG lite långsammare än PLA, materialet drar gärna trådar om det går för fort.
ABS och ASA till krävande miljöer
ABS är materialet för delar som verkligen ska tåla något. Det klarar högre temperaturer, står emot mekanisk stress och tål vissa kemikalier bättre än både PLA och PETG. Samma plast används i allt från legobitar till bildetaljer.
Priset är att ABS ställer krav. Materialet kryper och lossnar från byggplattan om det kyls ner ojämnt, så en inbyggd uppvärmd kammare gör stor skillnad. ABS avger dessutom ångor under utskrift, du vill ha ventilation.
ASA är den nära släktingen med en viktig fördel: det tål UV-strålning betydligt bättre. Där ABS gulnar och blir sprött håller ASA formen och färgen i solen. 3D Experten upplever typiskt att kunder som ska ha delar utomhus underskattar skillnaden mellan ABS och ASA, och ångrar det efter första sommaren. ASA är förstahandsvalet när delen ska sitta utomhus, och typiska användningar för båda är bildelar, utomhusfästen och tekniska delar i verkstaden.
Välj filament i fyra steg
Rätt material börjar med en konkret fråga: vad ska den färdiga delen klara? Gå igenom stegen i tur och ordning:
1. Fråga var delen ska sitta. Inomhus utan värmebelastning pekar mot PLA. Utomhus eller i solen utesluter PLA direkt.
2. Bedöm värmen. Ska delen tåla mer än 60 grader faller PLA bort till förmån för PETG, ABS eller ASA.
3. Tänk på belastningen. Utsätts delen för kraft, böjning eller slitage väljer du PETG för vardagsbruk och ABS för tuffare miljöer.
4. Väg in skrivaren. Har du ingen inbyggd kammare är PLA och PETG de realistiska alternativen, medan ABS och ASA fungerar bäst i en sluten skrivare.
Behöver du något mer specialiserat, böjbart TPU/FLEX till tätningar, slitstarkt Nylon till kugghjul eller Carbon Fiber till styva konstruktionsdelar, finns de materialen hos 3D Experten. Men för de flesta räcker det att behärska skillnaden mellan de tre vanligaste. Det finns inget universellt rätt filament, bara ett som passar just din användning. Börja med att tänka igenom vad delen ska klara, så är rätt material oftast uppenbart redan innan du laddar spolen.
Så rengör och underhåller du din 3D-skrivare steg för steg

Annonse
En välskött 3D-skrivare skriver ut bättre, håller längre och ger dig färre oväntade stopp mitt i ett jobb. Den här guiden ger dig konkreta rutiner uppdelade efter intervall, så att du vet exakt vad du ska göra efter varje utskrift, varje vecka och varje månad.
Oavsett om man kör en kompakt maskin med byggvolym på 180x180x180 mm eller en professionell skrivare med fem extrudrar gäller samma grundprinciper:
- Rengör alltid utskriftsplattan och nozzeln efter varje avslutat jobb. Det förhindrar att rester bränner fast.
- Smörj rörliga delar som axlar och linjärskenor regelbundet för att undvika slitage och ojämna rörelser.
- Kontrollera filamentrillens tillstånd och förvaring varje vecka. Fukt är en vanlig orsak till utskriftsproblem.
- Genomför en grundlig genomgång av hela maskinen en gång i månaden, inklusive kalibrering, skruvdragning och rengöring av kylfläktar.
- Ha rätt verktyg och förbrukningsvaror redo: IPA-sprit, silikonspray, rengöringsfilament, spatel och en mjuk borste.
Verktyg och förbrukningsvaror du behöver
Innan du börjar med underhållet behöver du ha rätt utrustning till hands. Det handlar inte om dyra specialverktyg. En spatel i rostfritt stål för att lossa utskrifter, en mjuk borste för damm, mikrofiberduk, IPA-sprit (isopropanol, minst 90%) och en rulle hushållspapper räcker långt för det dagliga.
För djupare underhåll behöver du dessutom silikonbaserat smörjmedel (aldrig WD-40, som samlar damm), rengöringsfilament för att spola igenom hotend och tryckluft på burk för elektronikfack och fläktar. En uppsättning insexnycklar i rätt storlekar för din maskin är också ett måste, eftersom skruvar och remspänning behöver justeras med tiden.
Hos 3D-Experten kan du hitta smörjmedel, rengöringsfilament, spatlar och övriga tillbehör som är anpassade för de vanligaste 3D-skrivarna på marknaden. Att ha ett komplett förråd redo gör att underhållet faktiskt blir gjort, i stället för att skjutas upp.
Gör detta efter varje utskrift
Fem minuter. Så lång tid tar det. Men de fem minuterna förebygger de vanligaste felen som erfarna användare ser: igensatt nozzel, dålig vidhäftning på nästa jobb och filamentrester som bränner fast i hotend.
Börja med att skrapa utskriftsplattan ren med din spatel medan den fortfarande är ljummen. På maskiner med flexibel magnetplatta räcker det ofta att böja plattan för att lossa utskriften, men torka sedan av ytan med en mikrofiberduk. Rester av lim eller hårlack behöver inte tas bort varje gång, men bygg inte på lager efter lager utan att rengöra emellanåt.
Kontrollera också att det inte sitter kvar smält filament runt hotend-blocket. På öppna FDM-skrivare som Creality-modellerna syns det tydligt. Maskiner med slutet hölje kräver att du öppnar luckan och tittar med en ficklampa.
Veckorutinen som håller skrivaren i trim
En gång i veckan går du ett steg djupare. Första prioritet är linjärskenor och axlar. Torka av dem med en torr mikrofiberduk och applicera sedan ett tunt lager silikonspray. Överdosera inte. Ett tunt jämnt lager räcker, annars samlas damm.
Inspektera filamentrillens tillstånd. Fuktigt filament orsakar bubblor, strängbildning och svaga utskrifter. Förvara oöppnade rullar i tätslutande påsar med torkmedel. Om du bor i ett fuktigt klimat, överväg en torklåda som håller konstant 40-50°C under utskrift.
Rengör buildplattan ordentligt med IPA-sprit. Inte bara en snabb torkning, utan en riktig genomgång där du tar bort fingeravtryck, fettrester och gamla limrester. Det gör skillnad. Enligt 3D-Experten är dålig vidhäftning den absolut vanligaste orsaken till misslyckade utskrifter, och i de flesta fall beror det på en smutsig platta.
Kontrollera slutligen kylfläktarna. På maskiner med slutet hölje samlas damm snabbare. Snurra fläktbladen försiktigt med fingret och lyssna efter skrap eller motstånd.
Månadsservice från topp till botten
En gång i månaden är det dags för riktig service. Räkna med 30-45 minuter beroende på maskinens komplexitet. En 3D-skrivare med flera extrudrar kräver mer tid än en enkel maskin.
Börja med nozzeln. Kör rengöringsfilament genom hotend vid utskriftstemperatur för att spola ut gammal plast och eventuella partiklar. Om du har kört abrasiva material som kolfiberförstärkt filament de senaste veckorna, inspektera munstycket visuellt. Ett slitet munstycke ger ojämna linjer och underextrusion.
Gå sedan igenom alla synliga skruvar och muttrar. Vibrationer lossar fästen över tid, och en enda lös excenterrulle kan ge millimeter stora avvikelser i dina utskrifter. Kontrollera remspänningen genom att knäppa på remmen. Den ska ge en tydlig ton, inte slaka.
Kalibrera buildplattan och flödeshastigheten. Många moderna skrivare har automatisk nivåjustering, men sensorn behöver rena referenspunkter för att fungera korrekt. Torka av sensorn och körzonen.
Avsluta med att rengöra fläktar och elektronikfack. Tryckluft på burk fungerar bra. Håll burken upprätt så att kondens inte sprutas in i känsliga komponenter. På avancerade maskiner med dubbla eller multipla extrudrar, som professionella modeller i 45 000-kronorsklassen, kan den här genomgången ta uppemot en timme. Det är väl investerad tid.
Filamentval påverkar underhållsbehovet
Vilket material du kör har direkt inverkan på hur ofta du behöver rengöra. Standard PLA i mattsort finish till runt 235 kr per kilo är skonsamt mot munstycken och kräver minimalt underhåll. Byt nozzeln var tredje till fjärde månad vid normal användning.
Kolfiberförstärkt filament är en helt annan sak. PET med kolfiber till runt 460 kr per kilo sliter aktivt på mässingsmunstycken. Här krävs härdade stålnozzlar, och även dessa har en begränsad livslängd vid daglig drift. Räkna med byte varannan månad vid frekvent användning.
Hos 3D-Experten rekommenderar man att alltid matcha nozzelmaterial med filamenttyp. En vanlig mässingsnozzel kostar lite, men att byta den i förtid för att du kört abrasivt material utan att tänka på det kostar mer i tid och misslyckade utskrifter.
Vanliga misstag du bör undvika
Det finns fyra fel som återkommer gång på gång. Att hoppa över kalibrering efter ett nozzelbyte. Att förvara filament öppet utan tätslutande påse. Att underskatta behovet av smörjning vid daglig användning. Och att ignorera varningssignaler som skrapande ljud eller plötsligt ojämna lager i utskrifterna. Alla fyra leder till samma sak: ett stopp du inte hade behövt uppleva.
Använd den här snabbchecklistan som påminnelse:
- Efter varje utskrift: platta, nozzel, visuell kontroll
- Varje vecka: smörjning, filamentförvaring, IPA-rengöring av plattan, fläktkontroll
- Varje månad: nozzelbyte eller djuprengöring, skruvar och remmar, kalibrering, tryckluft i elektronikfack
Regelbundet underhåll är det enskilt mest effektiva sättet att få ut maximalt av din 3D-skrivare. Följ intervallerna, ha rätt verktyg redo och gör underhållet till en vana. Då slipper du oväntade stopp och får pålitliga utskrifter gång efter gång.
Swerim kompletterar värdekedjan för metallpulver med industriell 3D-skrivare

Tatiana Fedina och Emil Strandh, Swerim vid den nya metallprintern från Nikon SLM Solutions
Metallforskningsinstitutet Swerim har införskaffat ett system för additiv tillverkning av metall från Nikon SLM Solutions – en SLM®280 2.0. Nyförvärvet markerar ett betydande framsteg genom att nu kunna erbjuda kompletta in-house-lösningar längs hela värdekedjan för metallpulver.
– Printern gör att vi kan arbeta med utveckling längs hela värdekedjan för metallpulver åt våra industriella kunder, säger Annika Strondl, chef för gruppen Pulvermaterial och additiv tillverkning på Swerim. Att ha all utrustning under samma tak, inklusive pulvertillverkning, säkerställer en snabb process och garanterar konfidentiella resultat.
Med den nya laserbaserade 3D-skrivaren, känd för sin flexibilitet och skalbarhet, kommer det att bli möjligt att utmana gränserna för industriell additiv tillverkning genom utveckling av nya material och avancerad legeringsdesign samt optimering av pulveregenskaper. Swerims vision om en fossilfri, cirkulär industri stöds av tillskottet.
Swerim erbjuder nu en helhetslösning – från tillverkning av pulver, karaktärisering och konsolidering till efterbehandling och slutlig applikation. Jämförelser kan göras mellan additiv tillverkning med laser och elektronstråle och hetisostatisk pressning av pulverkapslar.
Sam O'Leary, VD för Nikon SLM Solutions, tillägger:
– Hållbarhet är en viktig fråga för oss på Nikon SLM Solutions. Vi ser fram emot att samarbeta med Swerim för att möjliggöra mer hållbara produktionsprocesser genom avancerad additiv tillverkning av metall. Genom att minska materialavfall och förbättra effektiviteten kan vi hjälpa industrin att övergå till mer miljövänliga och effektiva produktionssätt.
Nyheter och inlägg om 3D-Skrivare
Senaste om 3D-Skrivare


